


en
 Rumah / Berita / Berita Industri / Kecacatan DTY Biasa: Kotoran Minyak, Kabut, Variasi Warna dan Cara Mengesannya
Berita Industri
Kecacatan DTY Biasa: Kotoran Minyak, Kabut, Variasi Warna dan Cara Mengesannya
2026-09-17
Dalam tahun-tahun kami menghasilkan dan membekalkan benang bertekstur lukis poliester (DTY) kepada kilang tekstil di seluruh dunia, kami telah mengetahui bahawa perbezaan antara fabrik yang baik dan fabrik yang hebat selalunya bergantung kepada kualiti benang asas. Walaupun selepas mengesahkan bahawa kili DTY memenuhi spesifikasi penolakan, kiraan filamen dan ketabahan yang diperlukan, dana mungkin masih menghadapi masalah semasa proses menganyam, mengait atau mencelup. Tiga daripada masalah yang paling biasa dan mengecewakan yang kita lihat dalam industri ialah kesan minyak, bulu bulu, dan variasi warna. Memahami dengan tepat apa yang menyebabkan isu ini dan mengetahui cara mengesannya lebih awal boleh menyelamatkan anda daripada kelewatan pengeluaran yang mahal dan pembaziran fabrik. Marilah kita berkongsi beberapa pandangan praktikal dari lantai kilang.
Noda Minyak pada DTY
Noda minyak adalah salah satu kecacatan yang paling ketara dan menjengkelkan dalam DTY. Ia kelihatan sebagai bintik-bintik gelap, berminyak atau coretan di sepanjang permukaan benang dan boleh menjejaskan penampilan dan kebolehcelupan fabrik akhir dengan serius. Noda ini biasanya diperkenalkan semasa proses penteksunan seri, di mana benang melepasi gulungan berkelajuan tinggi dan titik pelinciran. Penyebab yang biasa ialah penggunaan kemasan putaran atau minyak kon yang tidak betul. Jika sistem aplikasi minyak tidak ditentukur dengan betul—minyak terlalu banyak, atau jika minyak diagihkan tidak sekata—ia boleh menyebabkan percikan dan pengumpulan pada benang.
Satu lagi punca kotoran minyak ialah pencemaran jentera. Dari masa ke masa, minyak daripada galas, gear, atau pelincir bawaan udara boleh mencari jalan ke laluan benang. Di kemudahan sendiri, kami sangat memperhatikan kebersihan setiap godet dan pemandu. Malahan sedikit sisa minyak boleh dipindahkan ke benang, terutamanya pada kelajuan pengeluaran yang tinggi.
Cara Mengesan Noda Minyak
Cara paling mudah untuk mengesan kesan minyak adalah melalui pemeriksaan visual di bawah pencahayaan yang terang dan seragam. Pegang gelendong pada mesin penggulungan dan perlahan-lahan buka gulungan beberapa meter benang. Cari sebarang bintik atau coretan yang kelihatan lebih gelap daripada benang di sekelilingnya. Anda juga boleh menggunakan "ujian sentuh" mudah: jika benang terasa berminyak atau melekit pada jari anda, itu adalah penunjuk yang kuat. Untuk pemeriksaan yang lebih objektif, "Kaedah Ujian AATCC 118-2013" untuk penghalau minyak boleh digunakan, tetapi dalam tetapan kilang, lampu ultraviolet (UV) pegang tangan berkualiti tinggi adalah alat praktikal. Banyak minyak kon mengandungi pengesan pendarfluor; di bawah cahaya UV, kotoran minyak akan bersinar terang, menjadikannya mudah untuk dikesan.
kabur (Fibrilasi dan Filamen Patah)
Fuzz, juga digambarkan sebagai bulu atau fibrilasi, ialah kehadiran filamen patah atau menonjol pada permukaan berkas benang. Kecacatan ini boleh menyebabkan masalah besar di hiliran: ia membawa kepada pembentukan lin pada jarum mengait dan tenunan heddles, meningkatkan putus benang dan menghasilkan permukaan kain yang kasar. Dalam kes yang teruk, ia mengakibatkan lubang atau tompok "mendung" pada kain akhir.
Mengapa Fuzz Berlaku?
Fuzz selalunya berpunca daripada lelasan mekanikal semasa proses penteksunan. Apabila benang berorientasikan separa (POY) melalui pemanas, cakera geseran dan pemandu, sebarang salah jajaran atau kekasaran permukaan dalam komponen ini boleh melecetkan filamen individu. Satu lagi punca biasa ialah tetapan ketegangan yang tidak betul. Jika nisbah seri terlalu tinggi atau suapan berlebihan tidak betul, filamen boleh mengalami tekanan dan pecah yang berlebihan, membentuk kabur. Contohnya, apabila mentekskan benang penafi yang lebih berat seperti 300D atau 600D, tetapan ketegangan mesti dilaraskan dengan teliti agar sepadan dengan sifat gentian tersebut.
Bagaimana Mengesan Fuzz
Kaedah yang mudah dan boleh dipercayai ialah "ujian penggulungan" atau "ujian jari." Ambil benang sepanjang kira-kira 50 cm dan pegang tegang di antara tangan anda. Gerakkan ibu jari dan jari telunjuk anda dengan perlahan di sepanjang benang dari satu hujung ke hujung yang lain. Jika anda merasakan tekstur kabur, kasar, atau jika filamen longgar melekat pada jari anda, benang mungkin terjejas. Pendekatan yang lebih sistematik ialah menggunakan "papan fuzz" atau "meter jerebu." Gulung semula sampel kecil benang pada papan hitam, dan perhatikan permukaan di bawah kaca pembesar. Fuzz akan muncul sebagai lingkaran gentian yang menonjol di sekeliling ikatan benang utama. Kami mengesyorkan agar anda menyemak sampel daripada setiap doff pengeluaran, terutamanya untuk benang yang digunakan dalam mengait berkelajuan tinggi atau aplikasi tolok halus yang walaupun sedikit bulu boleh menyebabkan masalah.
Variasi Warna (Ketidakkonsistenan Sekatan Lorek dan Pengambilan Pewarna)
Variasi warna, atau sekatan teduhan, boleh dikatakan sebagai kecacatan yang paling sukar untuk ditangkap lebih awal kerana ia selalunya hanya kelihatan selepas fabrik dicelup. Ia menjelma sebagai jalur, jalur atau tompok warna yang berbeza dengan warna yang sama merentas fabrik siap. Isu ini hampir selalu berkaitan dengan perbezaan dalam pengambilan pewarna antara pakej benang individu atau bahkan dalam satu pakej.
Apa yang Menyebabkan Perbezaan Serapan Pewarna?
Pengambilan pewarna DTY banyak dipengaruhi oleh struktur morfologinya, terutamanya tahap kehabluran dan orientasi yang dicapai semasa proses penteksunan lukisan. Jika suhu tetapan haba atau ketegangan lukisan berbeza antara kedudukan pada mesin pentekstur yang sama, anda akan mendapat benang yang mempunyai pertalian pewarna yang berbeza. Sebagai contoh, penurunan suhu yang sedikit dalam satu zon pemanas boleh menghasilkan benang dengan kawasan amorf yang lebih rendah, yang akan mencelup lebih ringan. Ini adalah cabaran yang diketahui dalam menghasilkan poliester DTY yang konsisten pada volum yang tinggi. Faktor lain termasuk variasi dalam denier per filament (DPF) dan kesamaan kemasan putaran.
Cara Mengesan Variasi Warna Sebelum Mewarna
Satu-satunya kaedah yang benar-benar boleh dipercayai untuk mengesan variasi pewarna ialah ujian pewarna makmal. Sampel kecil dari setiap lot pengeluaran dikait ke dalam lengan kain kecil ("stoking rajutan") dan dicelup dalam keadaan terkawal. Lengan yang dicelup kemudiannya dibandingkan dengan standard induk menggunakan spektrofotometer atau di bawah cahaya siang standard (D65). Perbezaan warna diukur menggunakan sistem CIELAB (ΔE). Nilai delta E di bawah 0.6 biasanya dianggap boleh diterima dalam kebanyakan aplikasi tekstil. Mengikut pengalaman kami, adalah penting untuk menguji sampel dari awal, tengah dan akhir setiap pakej. Perubahan mendadak dalam pengambilan pewarna dalam satu kon menunjukkan ketidakstabilan proses yang memerlukan perhatian segera.
Untuk pemeriksaan awal yang cepat, anda boleh memegang bungkusan benang di bawah lampu pijar pada sudut. Kadang-kadang, perbezaan dalam kilauan benang atau "titik putih" boleh dilihat, terutamanya antara lot pengeluaran. Walau bagaimanapun, kami berhati-hati daripada bergantung pada kaedah ini sahaja, kerana ia tidak begitu sensitif. Jadual di bawah meringkaskan kaedah pemeriksaan utama.
| Kecacatan | Kaedah Pengesanan Pantas | Pemerhatian Utama | Tindakan yang Disyorkan |
|---|---|---|---|
| Noda Minyak | Pemeriksaan cahaya UV | Tompok/jalur terang | Periksa sistem aplikasi minyak |
| Fuzz | Ujian jari / Fuzz board | Tekstur kasar, gentian yang menonjol | Periksa godets & panduan |
| Variasi Warna | Ujian pewarna makmal (Lengan rajutan) | Delta E > 0.6 | Periksa suhu & ketegangan pemanas |
Menyatukan Strategi Kawalan Kualiti Anda
Menguruskan tiga kecacatan biasa ini memerlukan pendekatan holistik terhadap kawalan kualiti. Ia tidak mencukupi untuk hanya memeriksa benang akhir; anda mesti memahami parameter proses yang menyebabkan setiap masalah. Penyelenggaraan pencegahan berstruktur pada mesin penteksunan, termasuk pembersihan tetap plat pemanas dan penggantian cakera geseran yang haus, adalah barisan pertahanan pertama. Menentukur penggelek aplikasi minyak dan memastikan ketegangan yang konsisten pada semua gelendong akan membantu meminimumkan kebulu dan kotoran minyak.
Untuk ketekalan warna, mengekalkan profil terma yang stabil dalam mesin pentekstur adalah penting. Kami mengendalikan 100 mesin pentekstur lukisan di kemudahan kami, dan kami telah mendapati bahawa protokol tegar pengelogan suhu harian dan ujian pewarna sampel mingguan adalah penting untuk menghasilkan yang boleh dipercayai. jaringan cahaya berkilat DTY and semikilat jaring ringan DTY dengan tingkah laku pencelupan yang konsisten.
Senarai Semak Praktikal untuk Pemeriksaan Benang Masuk
- Pemeriksaan Visual: Buka bungkusan dan gulung semula kira-kira 2 meter. Cari kesan minyak atau kerosakan fizikal di bawah lampu terang.
- Sentuh Semak: Jalankan benang melalui jari anda. Rasa kekasaran atau kelekitan yang menunjukkan bulu atau minyak tidak sekata.
- Semakan Denier: Gunakan kekili bungkus untuk mengukur penafi. Variasi besar daripada sasaran boleh menunjukkan masalah proses.
- Pemeriksaan Kilauan: Pegang kon di bawah cahaya bersudut untuk perbandingan visual yang pantas dengan standard induk.
- Ujian Lorek: Jika anda mempunyai keupayaan, jalankan ujian pewarna makmal kecil pada sampel yang mewakili setiap lot.
Mengapa Pilih Rakan Kongsi dengan Pengalaman Kawalan Proses?
Pada akhirnya, kualiti DTY anda hanya sebaik kawalan proses di belakangnya. Pembekal dengan pengalaman pembuatan yang mendalam memahami dengan tepat bagaimana setiap pembolehubah—daripada kualiti polimer kepada kelajuan mesin kepada suhu penteksunan—mempengaruhi benang akhir. Apabila anda mendapatkan sumber daripada pengilang yang mengendalikan pangkalan pengeluaran yang besar dengan peralatan piawai dan rutin pengurusan kualiti, anda melabur dalam kebolehramalan dan kebolehpercayaan.
Kami berbangga untuk mengatakan bahawa pasukan pembuatan kami telah memperhalusi proses ini sejak 2007. Dua kemudahan kami, Weien dan Baoyi, meliputi kawasan gabungan bengkel seluas 100,000 meter persegi. Skala ini membolehkan kami mengekalkan kawalan ketat ke atas parameter pengeluaran dan melaksanakan jenis protokol pemeriksaan ketat yang diperlukan untuk meminimumkan kecacatan. Untuk lebih lanjut tentang kepentingan konsistensi proses, anda boleh membaca artikel kami mengenai faktor yang menentukan kualiti monofilamen poliester . Kami percaya bahawa perkongsian pengetahuan ini membantu keseluruhan rantaian bekalan tekstil berjalan dengan lebih lancar.
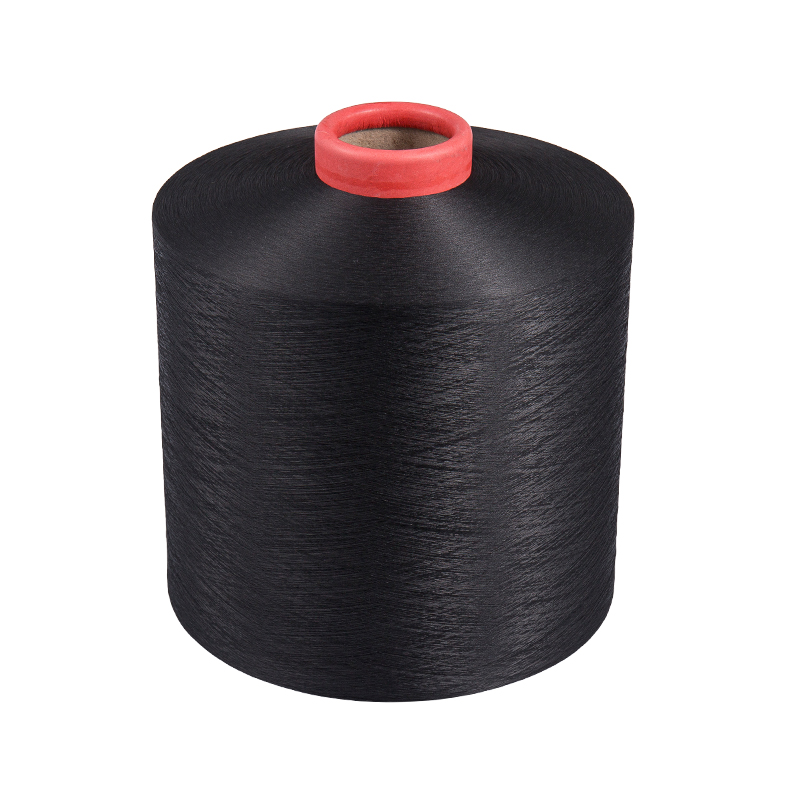 SIM Hitam Dicelup Dope dan DTY Poliester HIM DTY bercampur celup dope hitam ini mendapat manfaat daripada kawalan proses Zhenyi yang telah lama wujud, memastikan konsistensi warna. Tersedia dalam pelbagai peringkat penafian dan pencampuran, ia sesuai dengan fabrik tenunan atau rajutan yang memerlukan warna hitam pekat dengan ketahanan yang baik. Lihat Produk →
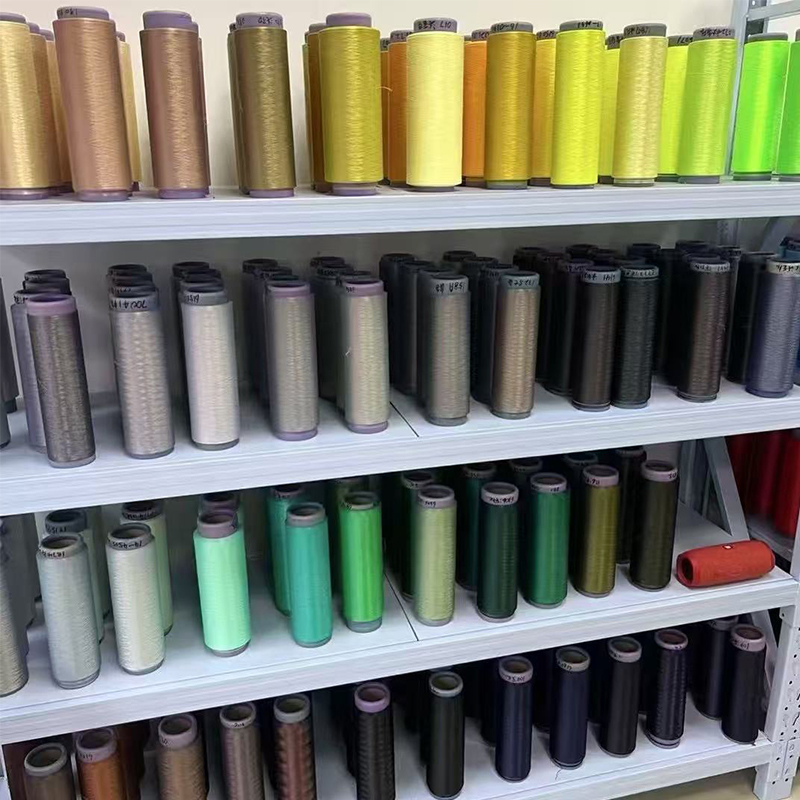 DTY Poliester HIM Berwarna Dicelup Dope untuk Lorek Tersuai Dihasilkan dengan perkhidmatan padanan sampel, DTY bercampur tinggi ini datang dalam warna seperti merah, kuning dan biru. Disokong oleh pembuatan berskala besar, ia menawarkan warna yang konsisten dan bekalan yang boleh dipercayai untuk aplikasi fabrik khusus. Lihat Produk →


Hubungi kami
Jika anda perlu melihat carta warna Baoyi, dapatkan petikan, atau ada soalan, kami menjemput anda untuk menghubungi kami dengan mengisi borang di bawah.

Mengenai
PRODUCT
Hubungi kami
-
 Shimen Town, Tongxiang, Jiaxing, Zhejiang, China.
-
 +86-18357386869
-
 [email protected]
Hak Cipta © Tongxiang Baoyi Textile Co., Ltd. Semua hak terpelihara.
